
¿Cómo verificar la precisión del transmisor de presión sanitaria?
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-04 Origen:Sitio
La precisión impulsa los sectores de alimentos, bebidas y farmacéutico. Incluso una desviación microscópica de la presión puede arruinar un lote de producción completo. Las industrias sujetas a estrictos mandatos de higiene dependen en gran medida de entornos estériles. Exigen parámetros de procesamiento exactos. Desafortunadamente, los productos químicos agresivos y el calor extremo necesarios para mantener estas condiciones provocan inevitablemente la deriva del sensor. Esta pérdida gradual de precisión compromete la seguridad del consumidor. También amenaza el cumplimiento estricto de la FDA.
La verificación rutinaria sigue siendo la única forma definitiva de garantizar la integridad del proceso. Las comprobaciones de diagnóstico altamente controladas permiten a los administradores de las instalaciones detectar instrumentos deteriorados mucho antes de que ocurran fallas catastróficas. Esta guía completa detalla los procedimientos exactos, las herramientas de metrología y las mejores prácticas necesarias para verificar sus instrumentos de higiene. También exploraremos cuándo actualizar a tecnología cerámica avanzada se convierte en la decisión financiera más inteligente.
Conclusiones clave
La verificación de rutina es esencial: los controles periódicos evitan costosos tiempos de inactividad y mantienen el cumplimiento continuo de estrictos estándares sanitarios en sectores altamente regulados.
Procedimientos estandarizados: la verdadera verificación exige un entorno controlado, un calibrador de referencia certificado y pruebas multipunto precisas.
Factores estresantes ambientales: los cambios extremos de temperatura y los ciclos agresivos de limpieza in situ o esterilización in situ impulsan principalmente la deriva del sensor mecánico.
Superioridad cerámica: la actualización a materiales cerámicos avanzados reduce drásticamente la deriva, resiste la corrosión química y extiende la vida útil del equipo.
Verificación versus calibración: la verificación verifica objetivamente si el dispositivo funciona dentro de márgenes aceptables. La calibración ajusta activamente el dispositivo para corregir los errores identificados.
Por qué es importante la precisión para los transmisores de presión sanitarios
Cumplimiento normativo y seguridad
Las instalaciones biofarmacéuticas y de procesamiento de lácteos operan bajo un microscopio. Dependen completamente de estrictos parámetros de presión para mantener un ambiente estéril y no contaminado. Los organismos reguladores exigen que toda la instrumentación de proceso funcione dentro de tolerancias específicas y documentadas. Un dispositivo de medición de presión debe proporcionar lecturas exactas. Esto demuestra que se alcanzaron temperaturas y presiones de esterilización críticas durante un ciclo. No documentar estos parámetros genera severas multas regulatorias, auditorías fallidas y retiradas devastadoras de productos. La instrumentación precisa constituye la columna vertebral de cualquier plan de análisis de peligros y puntos de control críticos.
Calidad y rendimiento del producto
Las lecturas de presión inexactas alteran drásticamente las reacciones químicas, los procesos de pasteurización y la eficiencia de la filtración. Considere un patín de filtración comercial. Si un transmisor informa una presión interna insuficiente, el sistema automatizado empuja los medios de proceso de manera demasiado agresiva. Esta fuerza excesiva rompe los delicados filtros de membrana. Contamina instantáneamente el producto final. Por el contrario, la presión excesiva hace que el sistema funcione de manera ineficiente, reduciendo artificialmente el rendimiento general. Incluso una desviación mínima del medio por ciento en un lote comercial a gran escala provoca texturas inconsistentes en los productos lácteos. Degrada los ingredientes farmacéuticos activos y desperdicia materiales valiosos.
Protección de equipos
Un transductor que funciona mal podría no detectar eventos peligrosos de sobrepresión que se acumulan dentro de una tubería. Los sistemas de proceso modernos utilizan costosas bombas sanitarias, válvulas delicadas y redes de tuberías higiénicas especializadas. Si el sensor no activa los enclavamientos de seguridad necesarios o no ordena al variador de frecuencia que disminuya la velocidad, los picos de presión resultantes causan fallas mecánicas catastróficas. La protección de este bien de capital requiere sensores que respondan de forma instantánea y precisa a los cambios dinámicos de presión. Esto garantiza que las válvulas de alivio se activen mucho antes de que se produzcan daños mecánicos.
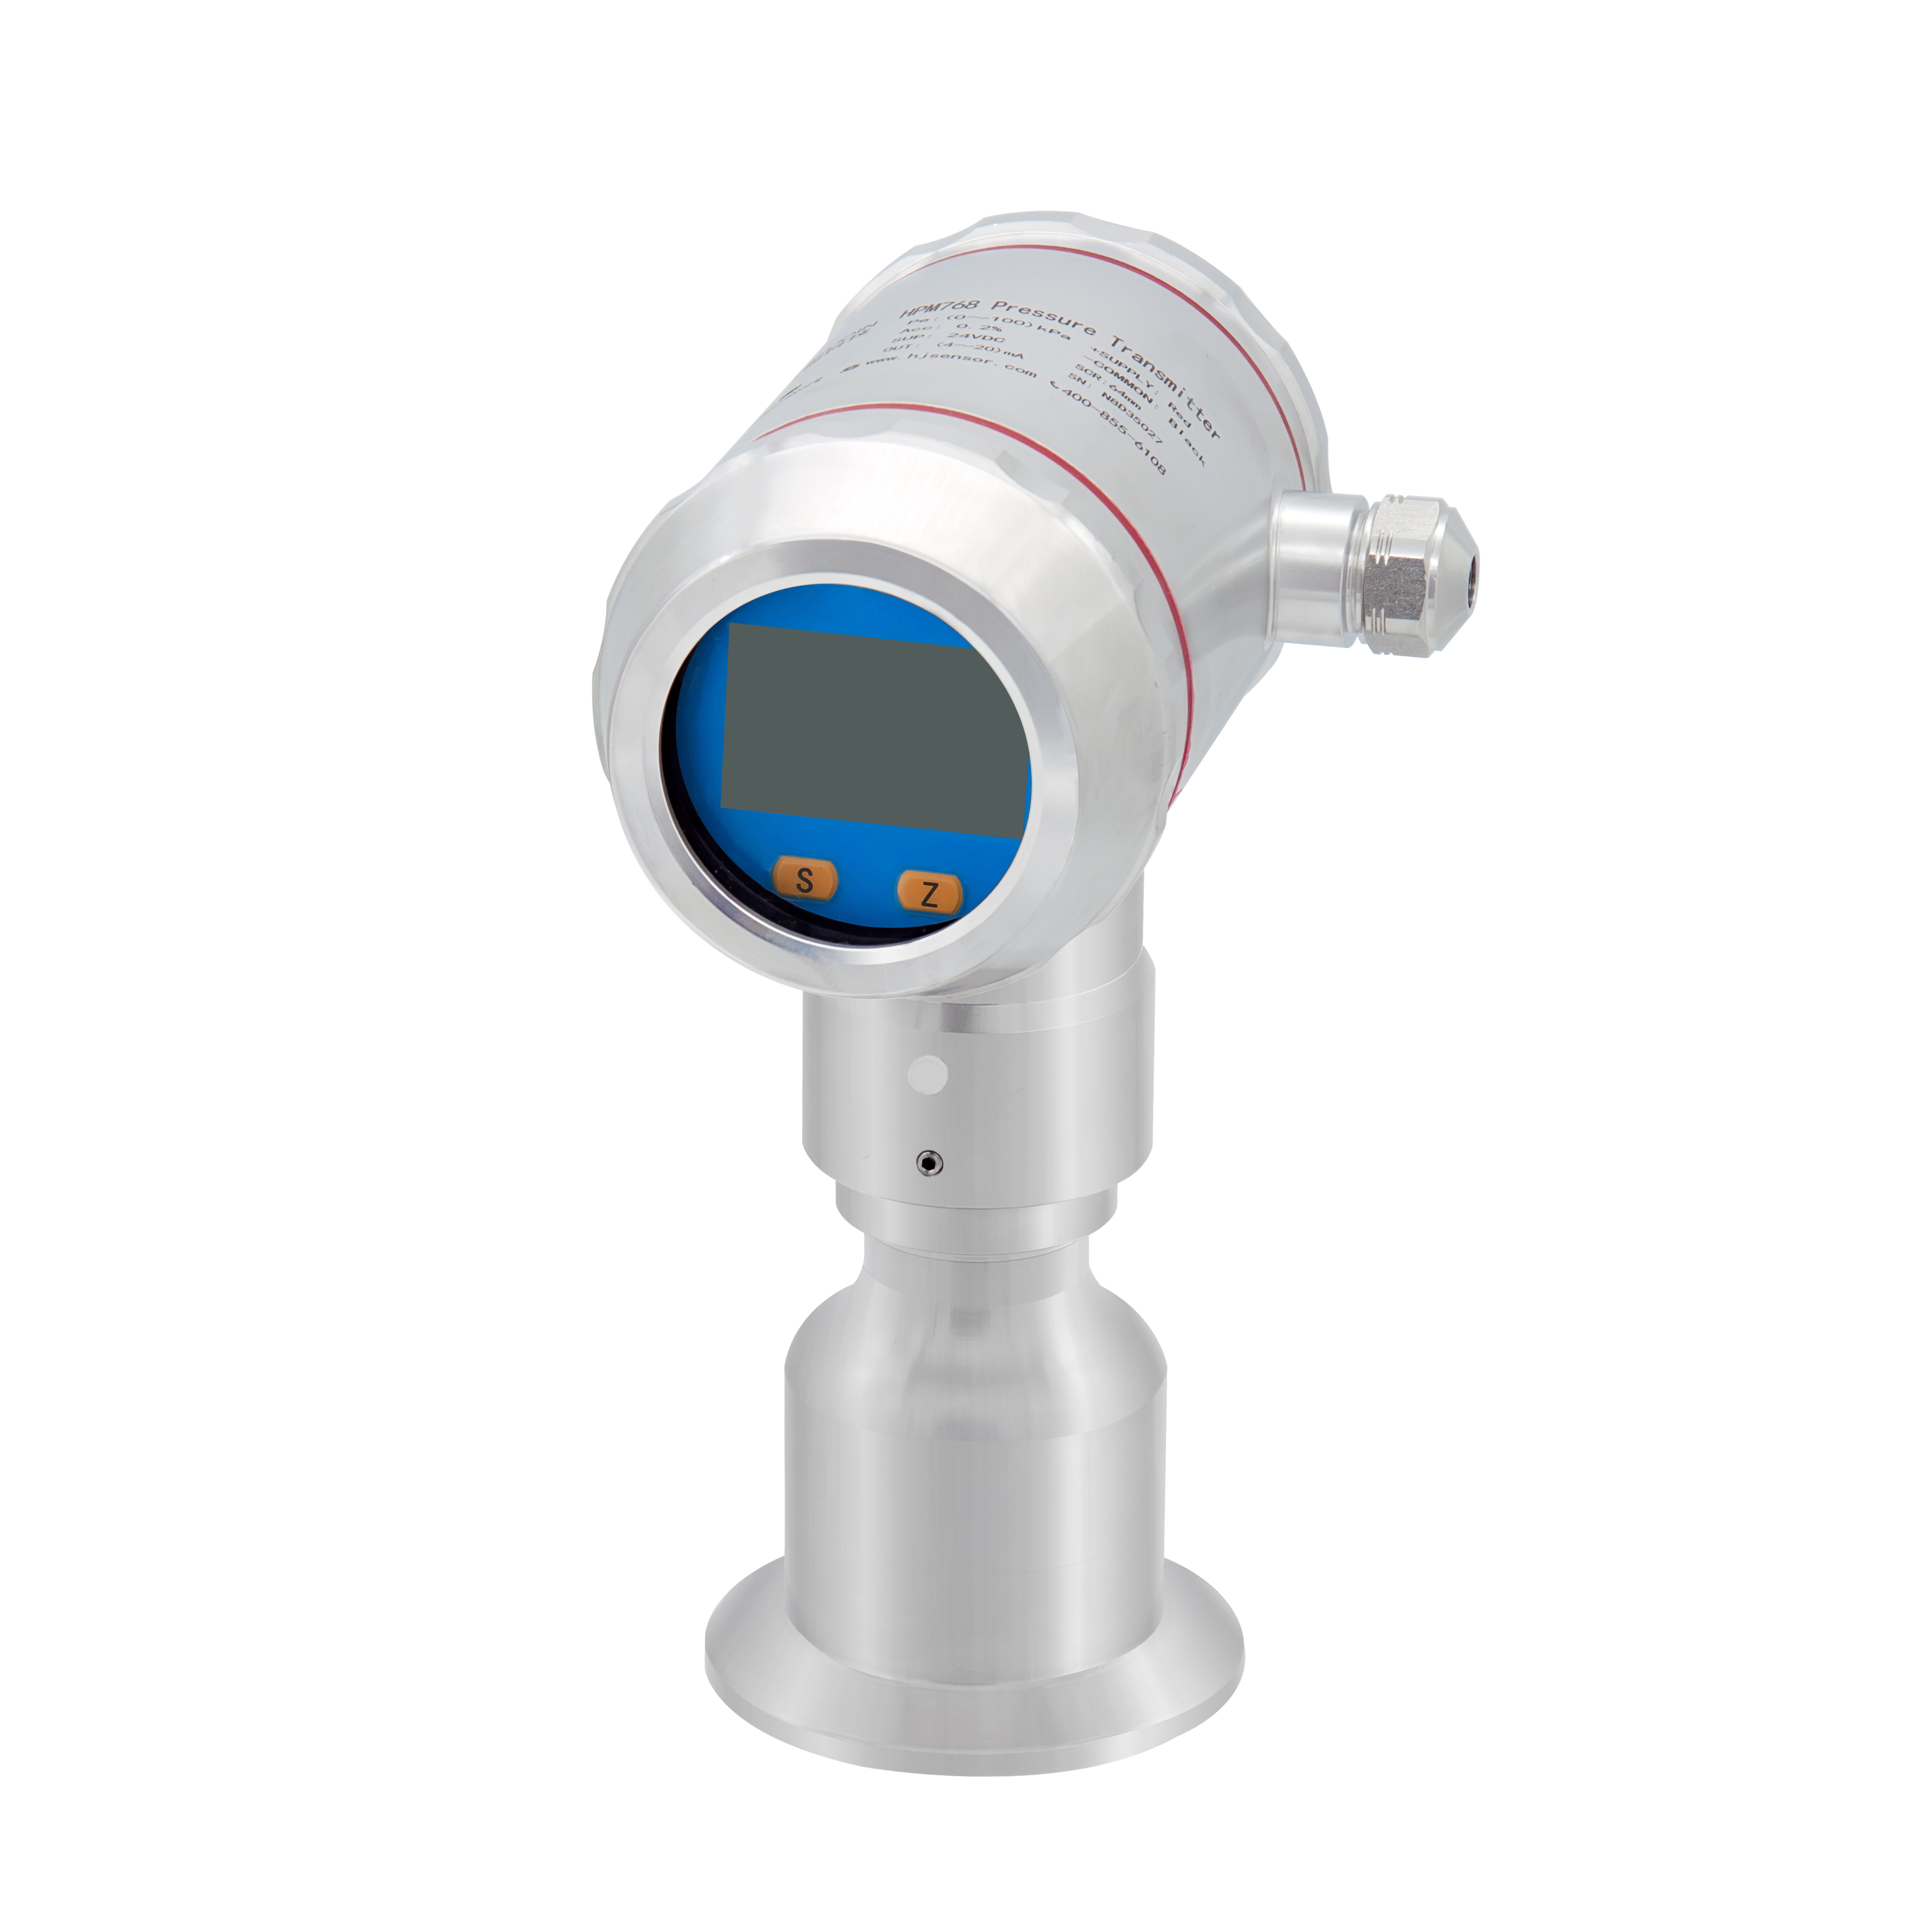
Herramientas esenciales para el proceso de verificación
Para verificar adecuadamente un transductor de presión higiénico, los técnicos de mantenimiento deben utilizar equipos de metrología especializados. Intentar este proceso con herramientas de mala calidad o contaminadas produce datos de verificación no válidos. También puede dañar permanentemente el instrumento.
Calibrador de presión de precisión
La base de cualquier proceso de verificación es un estándar de referencia de alta calidad. Las mejores prácticas de metrología dictan una relación de incertidumbre de prueba de al menos cuatro a uno. Básicamente, el calibrador de presión de precisión debe ser al menos cuatro veces más preciso que el transmisor que se está probando. Si su instrumento de proceso tiene una precisión declarada de más o menos 0,2 por ciento del intervalo, el calibrador de referencia debe ofrecer una precisión de al menos más o menos 0,05 por ciento del intervalo. Esta relación estricta garantiza que cualquier desviación medida provenga genuinamente del transmisor mismo, en lugar de un defecto en el equipo de prueba.
Multímetro digital o calibrador de bucle
La mayoría de los transmisores sanitarios industriales funcionan con un circuito eléctrico estándar de 4-20 mA. Para verificar la precisión operativa, debe medir esta salida eléctrica para asegurarse de que coincida perfectamente con la presión física aplicada. Se requiere un multímetro digital de alta precisión o un calibrador de bucle dedicado para leer la salida de miliamperios hasta el tercer decimal. Los calibradores de bucle resultan particularmente útiles en entornos de laboratorio. Pueden proporcionar simultáneamente la potencia de bucle de 24 V CC necesaria para energizar el transmisor durante las pruebas en banco.
Aire limpio o fuente líquida
La prueba de un dispositivo sanitario requiere medios de prueba estrictamente no contaminados. La introducción de aire sucio del taller, agua del grifo sin purificar o aceites hidráulicos estándar al diafragma de lavado contamina inmediatamente el sensor. Esto viola las normas de higiene. Los técnicos deben utilizar aire limpio y seco apto para instrumentos o nitrógeno de alta pureza para las pruebas neumáticas. Cuando sea necesario realizar pruebas hidráulicas para rangos de presión más altos, se debe utilizar agua destilada estéril o glicerina aprobada para uso alimentario para evitar la introducción de bacterias o partículas extrañas.
Accesorios y adaptadores necesarios
Los transmisores sanitarios no utilizan roscas NPT estándar. Los hilos tradicionales crean piernas muertas donde las bacterias se esconden y multiplican fácilmente. En su lugar, utilizan conexiones Tri-Clamp, DIN 11851 o Varivent. Para conectar el transmisor al banco de pruebas sin rayar el delicado sensor de descarga, los técnicos deben utilizar adaptadores higiénicos que coincidan exactamente con juntas sanitarias nuevas. Una sujeción inadecuada induce tensión mecánica en el diafragma metálico. Esto conduce a falsos cambios de cero durante el proceso de diagnóstico.
Navegando por las tendencias de la industria: el cambio hacia la trazabilidad digital
Al observar el panorama actual del procesamiento higiénico, los expertos de la industria notan un cambio decisivo hacia la verificación automatizada y sin papel. Los organismos reguladores examinan cada vez más la integridad de los datos durante las auditorías de las instalaciones. En consecuencia, la industria está pasando rápidamente de la grabación manual en portapapeles a bucles de verificación automatizados a través de comunicadores inteligentes. Las instalaciones modernas ahora prefieren el registro digital para cumplir con los estrictos requisitos de FDA 21 CFR Parte 11. Esta transición digital garantiza que cada punto de calibración tenga una marca de tiempo, sea a prueba de manipulaciones y se cargue directamente en un sistema de gestión de calibración centralizado. Esto prácticamente elimina los errores de transcripción humanos.
Guía paso a paso para verificar la precisión
Preparación y aislamiento
Comience retirando de forma segura el transmisor de la línea de proceso siguiendo estrictos procedimientos de bloqueo y etiquetado. Limpie cuidadosamente la membrana de lavado con alcohol isopropílico y un paño sin pelusa. Asegúrese de que no queden residuos orgánicos pegajosos ni productos químicos de limpieza en la superficie. Una vez desinfectado, coloque el instrumento en un laboratorio de calibración con temperatura controlada. Deje que el dispositivo se aclimate a la temperatura ambiente durante al menos dos horas. Los gradientes térmicos pueden deformar temporalmente el elemento sensor. La estabilización de la temperatura actúa como un requisito previo crítico para establecer una línea de base precisa.
El control del punto cero
Monte el transmisor en su orientación operativa estándar. La gravedad puede alterar ligeramente la distribución de masa interna del sensor. Deje la conexión del proceso completamente abierta a la presión atmosférica. Encienda el bucle usando su calibrador y observe la lectura de salida. Para un dispositivo estándar de 4-20 mA, la presión atmosférica debe ser exactamente de 4000 mA. Si la salida se desvía significativamente en esta etapa temprana, el dispositivo ha experimentado un desplazamiento cero. Documente esta línea de base atmosférica inicial antes de proceder a las pruebas presurizadas.
Realizar una prueba multipunto
Conecte el transmisor al calibrador de presión de precisión utilizando los adaptadores sanitarios adecuados. Ejecutará una verificación de calibración de cinco puntos en 0, 25, 50, 75 y 100 por ciento del rango total del instrumento. Aplique presión lenta y suavemente a cada punto de ajuste. Deje que la lectura digital se estabilice durante 15 a 30 segundos y luego registre la salida de mA exacta. Una vez que alcance el alcance máximo, libere lentamente la presión. Registre exactamente los mismos puntos en el camino hacia abajo. Las pruebas tanto ascendentes como descendentes revelan cualquier histéresis. Esto define la incapacidad mecánica del sensor para volver a su estado físico original después de la desviación.
Calcular el margen de error
Compare los valores de mA registrados con los valores ideales esperados. Calcule la desviación restando los mA esperados de los mA medidos en cada punto de presión específico. Divida esta desviación por el intervalo de 16 mA para determinar el porcentaje de error. Si el porcentaje de error calculado cae dentro de la tolerancia de precisión indicada por el fabricante en todos los puntos probados, la verificación se considera exitosa. Si excede la tolerancia aceptable, la unidad requerirá una calibración formal o un reemplazo completo.
Factores comunes que afectan la precisión en entornos higiénicos
Choque de temperatura debido a los ciclos de limpieza
La causa más frecuente de deriva del sensor en aplicaciones sanitarias es el choque térmico extremo. Durante un ciclo de esterilización in situ, las líneas de proceso se bombardean con vapor a 121 grados Celsius o más. Inmediatamente sigue un rápido chorro de agua fría. Este violento ciclo de temperatura hace que los delgados diafragmas metálicos se expandan y contraigan rápidamente. Con el tiempo, la incesante fatiga térmica provoca una deformación permanente de la membrana sensora. Altera las propiedades físicas y provoca un cambio permanente en la lectura del punto cero.
Estrés mecánico y vibración
Las plantas de procesamiento de alimentos y bebidas utilizan homogeneizadores y bombas de desplazamiento positivo de alta resistencia que generan importantes vibraciones en las tuberías. Los transductores estándar cuentan con delicados sistemas microelectromecánicos internos y uniones de cables frágiles. Las vibraciones continuas de alta frecuencia debilitan estos componentes internos. Además, las prácticas de instalación inadecuadas ejercen una gran tensión lateral en la carcasa del sensor. Apretar demasiado un accesorio Tri-Clamp es un buen ejemplo. Esta tensión mecánica imita la presión real del proceso, lo que provoca lecturas continuas e inexactas.
Corrosión química
Los regímenes de limpieza in situ se basan en productos químicos altamente agresivos. El hidróxido de sodio concentrado y los ácidos nítricos descomponen las proteínas orgánicas. Si bien la mayoría de los transmisores sanitarios utilizan acero inoxidable 316L, la exposición continua a ácidos de alta concentración a temperaturas elevadas degrada estas delgadas superficies metálicas. Esta corrosión microscópica conduce a picaduras. Las picaduras albergan bacterias dañinas y debilitan el diafragma, lo que en última instancia resulta en una pérdida de sensibilidad de medición.
Calibración versus verificación: diferencias fundamentales
Comprender la distinción exacta entre estas dos acciones de mantenimiento evita fallas de cumplimiento durante las auditorías. La verificación actúa como una verificación de diagnóstico, mientras que la calibración sirve como una acción correctiva.
Característica | Verificación | Calibración |
|---|---|---|
Objetivo principal | Evalúe la precisión actual sin alterar el dispositivo. | Ajuste el dispositivo para eliminar errores de medición. |
Acción tomada | Comparación objetiva con un estándar trazable. | Ajuste físico o digital de la configuración de cero y span. |
Resultado | Resultado de Pasa o Falla documentado para tendencias históricas. | El comportamiento del dispositivo se modifica y realinea fundamentalmente. |
Impacto de la auditoría | Demuestra la estabilidad y confiabilidad continua del proceso. | Implica que las mediciones anteriores pueden haber sido comprometidas. |
La ventaja de la tecnología cerámica avanzada
Para combatir las duras realidades de la limpieza química y el choque térmico, las instalaciones con visión de futuro se están actualizando cada vez más a materiales avanzados. Invertir en un transmisor de presión sanitario cerámico de alta precisión proporciona una mejora inmediata en durabilidad. Estas unidades utilizan un elemento sensor hecho de 99,9 por ciento de alúmina de alta pureza. A diferencia del acero inoxidable tradicional, este robusto material cerámico es prácticamente impermeable a los agresivos químicos cáusticos y ácidos utilizados en los procesos de limpieza estándar.
Estabilidad excepcional y anticorrosión
Un transductor de presión higiénico cerámico no sufre oxidación ni picaduras. Garantiza que el sensor permanezca estructuralmente intacto y altamente estable durante años de exposición química continua. Debido a que la cerámica posee un coeficiente de expansión térmica excepcionalmente bajo, permanece dimensionalmente estable durante las fluctuaciones extremas de temperatura de los ciclos de esterilización. Esto reduce drásticamente la incidencia de la deriva del cero inducida térmicamente.
Diseño de membrana al ras
La higiene sigue siendo primordial en estas aplicaciones. Los sensores cerámicos se fabrican con un diseño de membrana perfectamente plano y al ras. Esta superficie perfectamente plana evita la peligrosa acumulación de medios viscosos, proteínas pegajosas o biopelículas bacterianas que comúnmente afectan a los diseños de sensores empotrados. La membrana de descarga garantiza que los líquidos de limpieza puedan barrer fácilmente toda la superficie, proporcionando una esterilización total con el mínimo esfuerzo.
Resistencia a la sobrepresión y al desgaste
La cerámica es increíblemente rígida y posee excelentes propiedades de recuperación elástica. Cuando se somete a picos repentinos de presión o desgaste mecánico debido a medios abrasivos como lodos de azúcar, un transductor de presión higiénico cerámico de precisión resiste la deformación mucho mejor que un diafragma metálico ultrafino. Esta dureza mecánica inherente significa que los sensores cerámicos experimentan una histéresis significativamente menor. En consecuencia, las instalaciones se benefician de una necesidad drásticamente reducida de recalibración frecuente, lo que reduce los costos generales de mantenimiento.
Guía de selección práctica: actualización de su instrumentación
Reconocer los signos de deriva irreversible del sensor es crucial. Si un transmisor falla constantemente en la verificación de rutina y requiere ajustes significativos de alcance en cada ciclo, el elemento sensor interno sufre una fatiga fatal. En esta etapa, intentar realizar más ajustes es inútil. Debes desmantelar la unidad. Al seleccionar un reemplazo, haga coincidir la tecnología del sensor directamente con los desafíos específicos de su proceso.
Para esterilización con vapor a alta temperatura: los diafragmas metálicos estándar se deforman con vapor a 121 grados Celsius. Seleccione un transmisor de condensador cerámico de alta temperatura. El núcleo de alúmina al 99,9 por ciento resiste rápidos choques térmicos sin cambiar su punto cero.
Para limpieza química agresiva: si su planta depende de hidróxido de sodio de alta concentración, evite el acero inoxidable 316L. Actualice a un modelo cerámico totalmente anticorrosión para eliminar las picaduras microscópicas y la acumulación de bacterias.
Para monitoreo de filtración complejo: los instrumentos analógicos heredados limitan la optimización del proceso. La actualización a un transmisor de presión diferencial higiénico moderno equipado con protocolos de comunicación digital proporciona inmensos beneficios. Estos transmisores inteligentes ofrecen capacidades de puesta a cero remota y diagnósticos internos avanzados. Alertan a los operadores sobre posibles problemas antes de que se produzcan desviaciones en el proceso.
Conclusión
Verificar la precisión de su instrumentación de presión sanitaria es un proceso sencillo pero absolutamente esencial. Esta rutina de diagnóstico crítica protege activamente la calidad del producto, protege costosos bienes de capital y garantiza una seguridad inquebrantable para el consumidor. Si bien las comprobaciones periódicas evitan costosos tiempos de inactividad no planificados, depender de tecnología obsoleta convierte el mantenimiento en una lucha constante.
Invertir en tecnología confiable y de alta calidad reduce significativamente estos dolores de cabeza continuos por el mantenimiento. Los sensores cerámicos avanzados ofrecen una estabilidad superior a largo plazo. Resisten los choques térmicos y la corrosión química que destruyen los diafragmas metálicos estándar. Revise cuidadosamente los cronogramas de mantenimiento de sus instalaciones hoy. Si experimenta una desviación frecuente del sensor, es hora de evaluar mejores opciones. Explore las soluciones de medición de alto rendimiento de HJ Sensor para garantizar un cumplimiento estricto, reducir los costos de mantenimiento y lograr un control de procesos más estricto para el futuro.
Preguntas frecuentes
¿Con qué frecuencia debo verificar la precisión de mi transmisor de presión sanitario?
Las pautas estándar de la industria generalmente recomiendan verificar la precisión de los instrumentos de presión industriales cada 6 a 12 meses. Sin embargo, la frecuencia exacta debe estar dictada por la aplicación específica, la agresividad del medio del proceso y el entorno regulatorio vigente. En sectores altamente regulados que operan bajo estrictos requisitos de la FDA, la verificación puede ser obligatoria trimestralmente. Las instalaciones que someten sus sensores a una esterilización diaria con vapor a alta temperatura inducirán una fatiga más rápida de los sensores, por lo que necesitarán controles de verificación más frecuentes.
¿Puedo verificar un transmisor sin retirarlo de la tubería?
La verificación in situ es técnicamente posible y a menudo se utiliza para verificaciones rápidas e intermedias entre ciclos de calibración formales. Este proceso requiere una infraestructura de tuberías especializada, como puertos de validación dedicados o colectores higiénicos de válvulas de bloqueo y purga. Si bien las pruebas in situ minimizan la interrupción del proceso, las condiciones ambientales en la fábrica pueden introducir errores de medición. Para una verificación definitiva y altamente precisa, retirar el dispositivo y probarlo en un entorno de laboratorio controlado sigue siendo el estándar de oro empírico.
¿Por qué es mejor un transductor cerámico para procesos de esterilización?
Los transductores cerámicos se especifican con frecuencia para aplicaciones de limpieza rigurosas debido a las propiedades inherentes del material del óxido de aluminio de alta pureza. Los diafragmas tradicionales de acero inoxidable ultrafinos son muy susceptibles al choque térmico, expandiéndose y contrayéndose violentamente durante la esterilización con vapor. Los sensores cerámicos poseen un coeficiente de expansión térmica significativamente menor y permanecen dimensionalmente estables durante fluctuaciones extremas de temperatura. Además, la alúmina pura es químicamente inerte y exhibe una resistencia excepcional a los ácidos de limpieza agresivos y las bases cáusticas.
¿Cuál es la precisión aceptable para un transmisor de presión sanitario?
La definición de precisión aceptable depende completamente de los requisitos específicos del proceso que se está monitoreando. Para el monitoreo general de procesos, como la medición de nivel de tanque estándar, generalmente es suficiente una tolerancia de precisión de más o menos 0,5 por ciento del intervalo total. Sin embargo, para aplicaciones críticas como la dosificación farmacéutica o el monitoreo preciso de la filtración, los ingenieros a menudo requieren dispositivos de alta precisión con una exactitud de más o menos 0,1 por ciento a 0,2 por ciento del intervalo. Consulte siempre los requisitos de su proceso específico y la hoja de datos del fabricante.
¿Cómo se pone a cero un transmisor de presión sanitario?
Poner a cero un transmisor sanitario implica exponer el sensor a la presión atmosférica real. Primero, aísle el instrumento de la línea de proceso y ventile de manera segura cualquier presión atrapada. Asegúrese de que el diafragma de lavado esté completamente limpio y libre de medios residuales. Una vez expuesto al aire ambiente, utilice un comunicador inteligente o la interfaz de botón local del dispositivo para configurar la salida de corriente exactamente a 4.000 mA. Esto establece una línea de base limpia antes de introducir la presión del proceso.
¿Qué causa que un transmisor de presión diferencial higiénico pierda su punto cero?
La deriva del cero es una de las anomalías más comunes observadas durante la verificación de rutina. La causa más frecuente es el estrés térmico debido a la exposición repetida a variaciones extremas de temperatura durante los ciclos de esterilización. El estrés mecánico es otro factor importante. Apretar demasiado los accesorios Tri-Clamp durante la instalación puede ejercer una presión mecánica desigual en la carcasa del sensor. Además, la exposición prolongada a fuertes vibraciones en las tuberías provenientes de bombas de desplazamiento positivo puede degradar lentamente los componentes electrónicos internos, lo que genera lecturas cero erráticas.


