
¿Qué transmisor de presión sanitario maneja productos químicos CIP?
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-07 Origen:Sitio
Camine por el piso de cualquier instalación moderna de procesamiento de líquidos y rápidamente detectará una pesadilla de mantenimiento recurrente. Los productos químicos de limpieza fuertes destruyen los sensores industriales estándar a una velocidad alarmante. Los dispositivos de medición de presión convencionales fallan rápidamente cuando se exponen a cáusticos agresivos o ácidos concentrados. Esta corrosión provoca lecturas falsas y una deriva térmica severa. En última instancia, esto conduce a una contaminación catastrófica de los lotes. Abordar este problema frecuente en la fabricación de alimentos, bebidas y productos farmacéuticos requiere instrumentación especializada.
Para mantener estrictos protocolos de higiene y al mismo tiempo garantizar un control preciso del proceso, las instalaciones deben implementar un transmisor de presión sanitario adecuado . El éxito operativo de estos dispositivos depende enteramente de la elección del material de diafragma adecuado para sobrevivir a los ciclos de limpieza hostiles. Los ingenieros de planta y los gerentes de adquisiciones necesitan criterios viables para seleccionar el sensor óptimo para su entorno de procesamiento específico.
Conclusiones clave
La selección del material es fundamental: la longevidad operativa de un dispositivo de medición higiénico depende completamente de que el material de su diafragma interno coincida con los productos químicos de limpieza específicos utilizados en sus instalaciones.
Acero inoxidable frente a cerámica: un modelo de acero inoxidable 316L sirve como estándar industrial básico para aplicaciones generales de alimentos y bebidas. Sin embargo, las configuraciones cerámicas avanzadas son estrictamente necesarias para entornos químicos altamente agresivos.
Eliminación de tramos muertos: el uso de un diseño de diafragma al ras garantiza que no queden atrapadas bacterias ni residuos químicos dentro de la conexión del sensor. Esto mantiene estrictos protocolos de higiene de la FDA.
Preparación para la automatización: los instrumentos higiénicos modernos proporcionan datos de proceso en tiempo real. Esto permite una automatización inteligente que reduce significativamente el consumo de agua, los residuos químicos y el tiempo de inactividad de la producción.
El desafío principal de los sistemas de limpieza in situ
En el procesamiento de alimentos y productos farmacéuticos, los sensores industriales estándar presentan un grave riesgo de contaminación debido a sus conexiones roscadas y cavidades empotradas. Un transmisor higiénico está diseñado específicamente para eliminar estos peligros biológicos. Cuenta con un diafragma al ras, lo que significa que la superficie de detección queda perfectamente nivelada con la pared interior de la tubería. Esta arquitectura perfecta evita la formación de grietas microscópicas donde normalmente ocurre el crecimiento microbiano.
Además, estos instrumentos deben cumplir con marcos regulatorios estrictos. Las certificaciones de las Normas Sanitarias 3-A y el Grupo Europeo de Diseño e Ingeniería Higiénica dictan todo, desde la rugosidad de la superficie hasta los componentes internos. Normalmente, las piezas mojadas requieren un valor Ra inferior a 0,8 micrómetros. Cualquier fluido de llenado interno utilizado para transferir presión debe ser de calidad alimentaria para mitigar los riesgos en el raro caso de que se rompa el diafragma.
La metodología de limpieza interior automatizada limpia las superficies de tuberías y recipientes sin requerir un desmontaje mecánico importante. Si bien esto constituye la columna vertebral de la higiene de las plantas modernas, al mismo tiempo crea un entorno excepcionalmente hostil para la instrumentación sensible. En cuestión de segundos, los sensores soportan un rápido choque térmico, pasando de la temperatura ambiente del producto a lavados hirviendo. Este estrés térmico va acompañado de un flujo de fluido a alta velocidad destinado a crear una acción de limpieza mecánica. Si un instrumento carece de total compatibilidad química, los medios agresivos eliminarán rápidamente la capa de óxido pasivo del metal. Un diafragma roto no solo destruye la calibración sino que también puede filtrar líquido de transmisión directamente al flujo de producto.
Análisis de amenazas químicas a la instrumentación
Para diagnosticar con precisión y prevenir fallas en los sensores, los ingenieros de procesos deben analizar los cócteles químicos específicos utilizados durante las fases de limpieza de sus instalaciones. Diferentes agentes desinfectantes atacan los materiales de los sensores a través de distintas vías metalúrgicas.
Limpiadores alcalinos y lavados cáusticos
Los lavados alcalinos sirven como defensa principal contra la suciedad orgánica. Cuando un operador inicia un lavado cáustico, la solución descompone eficazmente las grasas y proteínas rebeldes mediante la saponificación. El hidróxido de sodio es el limpiador alcalino más frecuente. Por lo general, se utiliza en concentraciones que oscilan entre el uno y el tres por ciento y se calienta a 85 grados centígrados. Si bien el acero inoxidable de alta calidad soporta razonablemente bien los cáusticos suaves, la exposición prolongada a altas concentraciones de hidróxido de sodio acelera la fatiga del metal. Con el tiempo, esta exposición degrada los sellos elastoméricos estándar, lo que provoca la entrada de humedad y fallas eléctricas.
Limpiadores ácidos para incrustaciones minerales
Después del lavado alcalino inicial, se implementa una fase ácida para disolver suelos inorgánicos como incrustaciones minerales y depósitos de agua dura. El ácido nítrico y el ácido fosfórico representan las opciones estándar de la industria para esta tarea. Estos ácidos suponen un importante riesgo de corrosión para las aleaciones de menor calidad. La solución ácida ataca activamente los límites de grano del metal. Esta corrosión intergranular puede comprometer un diafragma sensor de un micrómetro de espesor en cuestión de semanas.
Sanitizantes y Desinfectantes
La fase final implica la desinfección química para erradicar cualquier microorganismo superviviente. Los desinfectantes a base de cloro son agentes biológicos muy eficaces, pero siguen siendo conocidos por provocar grietas por corrosión bajo tensión en metales estándar. Los iones de cloruro son microscópicamente pequeños, lo que les permite penetrar la capa protectora de óxido de cromo del acero inoxidable. Una vez que se rompe esta barrera, se forman células galvánicas localizadas. Para entornos que dependen en gran medida de oxidantes fuertes, especificar materiales de transmisor avanzados se convierte en un requisito de ingeniería no negociable.
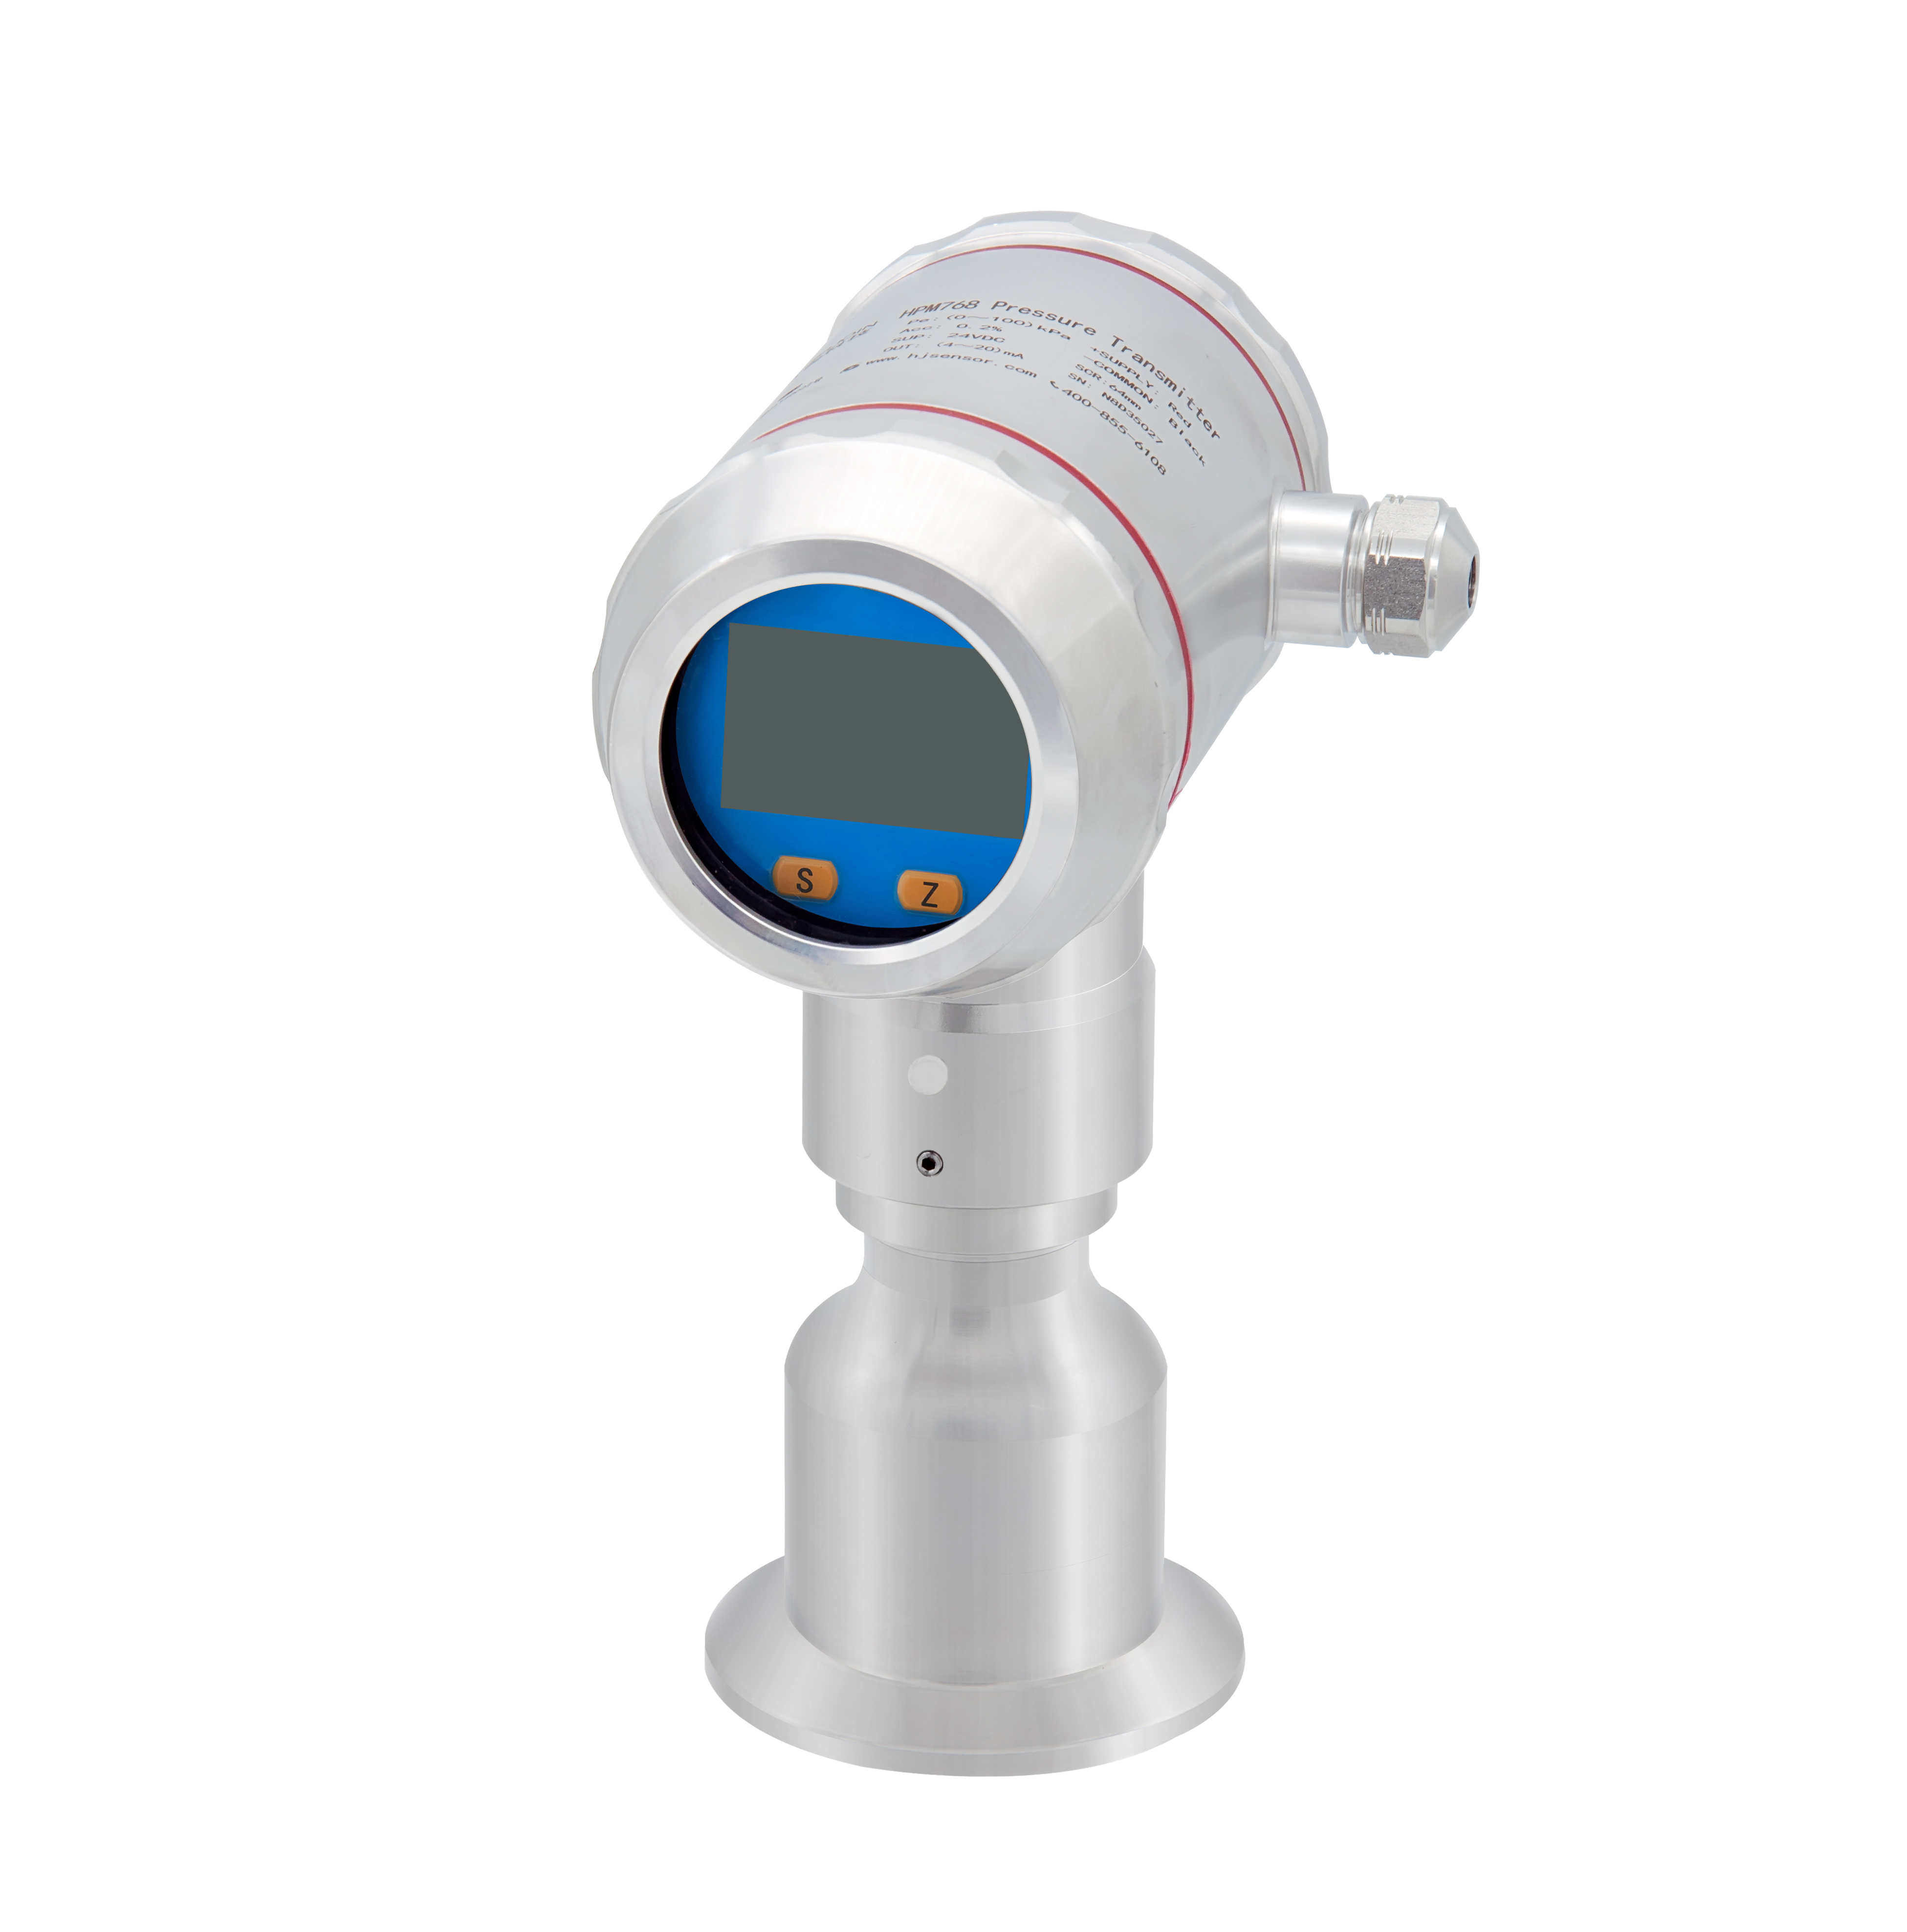
Selección de materiales: acero inoxidable 316L frente a cerámica avanzada
Para la gran mayoría de aplicaciones estándar de procesamiento de alimentos, elaboración de cerveza y productos lácteos en general, el transmisor de presión higiénico de acero inoxidable 316L es la base establecida de la industria. La composición baja en carbono minimiza la precipitación de carburo durante los procesos de soldadura, preservando la resistencia a la corrosión inherente de la aleación.
La ventaja definitoria del 316L sobre el acero inoxidable comercial estándar es la adición estratégica de molibdeno. Este contenido específico eleva significativamente el número equivalente de resistencia a las picaduras, dotándolo de una sólida defensa contra lavados ácidos suaves. En términos prácticos, instrumentos como la serie HPM710 se pueden electropulir altamente hasta obtener un acabado superficial similar a un espejo de Ra inferior a 0,4 micrómetros. Esto evita la adhesión bacteriana y garantiza que los fluidos de alta velocidad eliminen los contaminantes residuales sin esfuerzo. Sin embargo, cuando una instalación de procesamiento implementa desinfectantes de cloruro de alta concentración, el contenido de molibdeno ya no es suficiente para mantener la capa de óxido pasiva.
Específicamente, cuando las condiciones operativas empujan al acero inoxidable más allá de sus límites químicos, los ingenieros de procesos hacen la transición a cerámicas avanzadas. El transmisor de presión sanitario cerámico resistente a la corrosión utiliza un diafragma sensor construido con óxido de aluminio de alta pureza, refinado al 99,9 por ciento de pureza. A diferencia de los sensores metálicos que dependen de un fluido de llenado interno, las configuraciones cerámicas modernas funcionan como celdas secas aprovechando la tecnología de medición capacitiva.
La cerámica de alta pureza permanece fundamentalmente inerte cuando se expone a casi todos los ácidos conocidos, lejías agresivas y desinfectantes a base de cloruro. No depende de una frágil capa de óxido. En consecuencia, instrumentos como el HPM768 resisten sin esfuerzo el ácido nítrico altamente concentrado y la soda cáustica hirviendo sin ningún riesgo de picaduras o grietas por tensión. Si el medio del proceso en sí es abrasivo, el diafragma cerámico resistirá los rayones que de otro modo destruirían un sensor metálico.
Característica | Serie HPM710 de acero inoxidable 316L | Serie HPM768 de cerámica Al2O3 al 99,9% |
|---|---|---|
Resistencia química | Excelente para cáusticos suaves y lavados estándar. | Inmune a ácidos y cloruros altamente concentrados. |
Tecnología de sensores | Piezoresistivo lleno de aceite | Celda capacitiva seca: cero riesgo de fuga de aceite |
Resistencia a la abrasión | Moderado | Superficie extremadamente resistente a los arañazos |
Mejor aplicación | Lácteos, cervecería, procesamiento de alimentos estándar | Productos farmacéuticos, dosificación de productos químicos agresivos. |
Conexiones de proceso esenciales para una contaminación cero
Un elemento sensor de alta precisión resulta inútil si su conexión física a la tubería crea un peligro biológico. En ingeniería sanitaria, una pierna muerta se refiere a cualquier rama o grieta microscópica donde el fluido se estanca porque se encuentra fuera de la ruta principal del flujo turbulento. Durante un ciclo de limpieza, los productos químicos y el agua de enjuague a alta velocidad no pueden penetrar adecuadamente estas zonas muertas. En consecuencia, las bacterias y los residuos químicos sobreviven al proceso de saneamiento.
Para eliminar sistemáticamente los tramos muertos, las industrias alimentaria y farmacéutica dependen en gran medida de conexiones higiénicas específicas. La especificación de un transmisor de presión sanitario Tri-Clamp garantiza un montaje empotrado y sin costuras directamente con la línea de proceso. El sistema Tri-Clamp utiliza dos extremos con bridas asegurados por una abrazadera mecánica con bisagras, con una junta sanitaria especializada comprimida firmemente entre ellos. Instrumentos como la serie HPM720 presentan esta arquitectura para crear una transición interna perfectamente suave desde la pared de la tubería directamente al diafragma del sensor. Desde un punto de vista operativo, permite a los técnicos realizar una instalación y desmontaje rápidos para una inspección manual. Los ingenieros deben verificar rigurosamente que el material de junta elegido sea igualmente compatible con los productos químicos específicos y las temperaturas máximas para evitar la degradación del sello.
Gestión del choque térmico SIP de alta temperatura
Mientras que la limpieza estándar se centra principalmente en las interacciones químicas para eliminar los residuos, la esterilización in situ introduce un obstáculo físico completamente diferente. El estrés térmico extremo es un factor importante. Los protocolos de esterilización abandonan los productos químicos en favor del vapor vivo presurizado para lograr la erradicación microbiana completa. Estos ciclos frecuentemente elevan la temperatura del sistema hasta 150 grados Celsius durante períodos de mantenimiento prolongados.
La transición de una temperatura de funcionamiento estándar a una fase de esterilización a alta temperatura se produce de forma violenta. Esta entrada repentina de vapor a alta presión crea un choque térmico severo. Cuando un sensor de presión estándar se expone a estas condiciones, el fluido de la transmisión interna sufre una rápida expansión térmica. Este fenómeno hace que el sensor informe un pico de presión positivo falso.
Por el contrario, un transmisor de presión cerámico compatible con CIP está diseñado con protecciones termodinámicas específicas. Los fabricantes aíslan los componentes electrónicos sensibles de temperaturas de proceso extremas mediante cuellos de enfriamiento alargados. El HPM718-H, por ejemplo, aprovecha el aire ambiental para disipar el calor a través de extensiones físicas. Esto garantiza que mientras el diafragma húmedo alcanza las temperaturas de esterilización, el circuito interno permanece de forma segura por debajo de su umbral operativo. Además, estos robustos transmisores soportan el potente vacío creado durante la rápida fase de enfriamiento posterior a la esterilización sin deformación permanente del diafragma.
Tendencias de la industria: el cambio hacia la instrumentación inteligente
Análisis de mercado recientes revelan un giro distintivo en las estrategias de adquisiciones industriales con respecto a la medición higiénica. Las instalaciones están abandonando rápidamente el enfoque tradicional de instrumentación de talla única. Impulsados por auditorías de cumplimiento más estrictas y un impulso incesante para maximizar el tiempo de actividad de la producción, los gerentes de planta están priorizando materiales para aplicaciones específicas sobre el acero inoxidable genérico.
La tendencia predominante se inclina fuertemente hacia la integración de cerámicas avanzadas de alta pureza o aleaciones especializadas para combatir los desinfectantes cada vez más concentrados que se utilizan para acortar los tiempos generales de los ciclos de limpieza. Además, la industria está adoptando plenamente la transformación digital. La integración de protocolos de comunicación IO-Link en transmisores sanitarios se está convirtiendo en una práctica estándar. Esta conectividad permite que los sistemas automatizados monitoreen continuamente el estado de los sensores, detecten signos tempranos de deriva térmica y faciliten el mantenimiento predictivo mucho antes de que se produzca una brecha química. La automatización inteligente se basa completamente en el circuito de retroalimentación continua y en tiempo real proporcionado por instrumentación de campo confiable para ajustar las velocidades de la bomba y optimizar la dosificación de químicos.
Guía práctica para el comprador para ingenieros de planta
Seleccionar el sensor óptimo requiere una evaluación sistemática de las condiciones del proceso de sus instalaciones. Los ingenieros de planta deben seguir este marco objetivo para especificar el instrumento correcto.
Identificar medios y concentraciones químicas
La composición química de sus medios de limpieza dicta el material de diafragma requerido. Documente cada producto químico utilizado en su proceso. Si su instalación utiliza lavados alcalinos estándar y ácidos suaves, generalmente es suficiente un diafragma de acero inoxidable 316L. Por el contrario, si su protocolo implica cloruros de alta concentración o medios abrasivos, actualizar a un diafragma cerámico puro al 99,9 por ciento es una necesidad absoluta de ingeniería.
Determine los riesgos de temperatura máxima y vacío
Los ingenieros deben calcular tanto la temperatura de funcionamiento estándar del producto como la temperatura máxima absoluta alcanzada durante la esterilización por vapor. Asegúrese de que el transmisor elegido tenga el desacoplamiento térmico necesario, como cuellos de refrigeración integrados, para proteger sus componentes electrónicos sensibles. Verifique las especificaciones de resistencia al vacío absoluto para adaptarse a fases de enfriamiento repentinas.
Seleccione la conexión higiénica correcta
Evalúe su infraestructura de tuberías existente. Las conexiones roscadas están estrictamente prohibidas. Especifique una conexión higiénica Tri-Clamp o similar que coincida con su configuración actual para garantizar una instalación al ras y sin patas muertas. Preste mucha atención a los elastómeros de sellado para garantizar la compatibilidad química.
Conclusión
La elección del sensor correcto garantiza una total seguridad del proceso y eficiencia operativa. Los sensores industriales estándar fallarán inevitablemente cuando se los someta a entornos químicos hostiles y choques térmicos extremos. Para proteger su producto y sus resultados finales, debe combinar cuidadosamente los materiales del diafragma con sus productos químicos de limpieza específicos.
Si bien el acero inoxidable de alta calidad sigue siendo muy eficaz para los ciclos básicos de limpieza diaria, los sensores cerámicos avanzados son excepcionalmente capaces de manejar ácidos agresivos y cloruros concentrados sin sufrir daños estructurales. La selección adecuada del sensor detiene las fugas, previene una contaminación grave de los lotes y optimiza los ciclos de limpieza automatizados. En última instancia, esta inversión inteligente reduce significativamente los costos generales de mantenimiento y al mismo tiempo maximiza el tiempo de actividad de la producción. Para obtener instrumentación confiable y probada en campo adaptada a su entorno de procesamiento específico, explore la gama completa de soluciones de medición higiénica en HJ Sensor para encontrar la opción perfecta para sus instalaciones.
Preguntas frecuentes
¿Puedo utilizar un transmisor de presión industrial estándar para aplicaciones de limpieza?
No. Los transmisores de presión industriales estándar son fundamentalmente incompatibles con los procesos higiénicos. Utilizan conexiones de proceso roscadas que inherentemente crean tramos muertos. Estas son pequeñas grietas donde los medios de proceso y las bacterias quedan atrapados. Las velocidades de pulverización no pueden llegar al interior de estos hilos para limpiarlos. Además, los sensores industriales estándar carecen del acabado superficial necesario para evitar la adhesión microbiana.
¿Qué es mejor para ambientes agresivos: acero inoxidable 316L o cerámica?
La elección óptima depende completamente de la composición química de su medio. El acero inoxidable 316L es el estándar de la industria y funciona excepcionalmente bien en aplicaciones generales de alimentos y bebidas donde se utilizan cáusticos suaves. Sin embargo, el 316L es susceptible a las picaduras inducidas por cloruro. Si su proceso utiliza ácidos altamente agresivos, altas concentraciones de cloruros o sólidos suspendidos abrasivos, un diafragma cerámico de alta pureza es muy superior y ofrece inmunidad química casi total.
¿Qué significa membrana de lavado en un transmisor de presión higiénico?
Un diafragma rasante se refiere a un diseño estructural donde el elemento sensor de presión está colocado perfectamente nivelado con la pared interna de la tubería o tanque de procesamiento. A diferencia de los sensores tradicionales que tienen un puerto empotrado, un diseño empotrado garantiza que no haya hendiduras ni zonas muertas. Esto permite que los productos viscosos fluyan suavemente por el sensor y garantiza que los fluidos de limpieza puedan frotar mecánicamente toda la superficie.
¿Con qué frecuencia debo calibrar un transmisor de presión sanitario expuesto a ciclos de limpieza diarios?
La frecuencia de calibración depende en gran medida de la gravedad del choque térmico y del material del sensor. Para los sensores tradicionales de acero inoxidable llenos de aceite expuestos diariamente a esterilización con vapor a alta temperatura, los ingenieros generalmente recomiendan una verificación de calibración cada 6 a 12 meses debido a una posible deriva térmica. Sin embargo, los sensores capacitivos de cerámica seca avanzados ofrecen una estabilidad superior a largo plazo y, a menudo, pueden extender los intervalos de calibración a 18 o 24 meses, lo que reduce significativamente los gastos generales de mantenimiento.
¿Cuál es la diferencia entre compatibilidad CIP y SIP para sensores de presión?
La compatibilidad CIP se refiere principalmente a la capacidad del sensor para resistir productos químicos corrosivos como cáusticos y ácidos, que requieren materiales húmedos químicamente inertes como acero inoxidable 316L o cerámica. La compatibilidad SIP, por otro lado, se refiere a la capacidad del sensor para sobrevivir al estrés térmico extremo y los cambios rápidos de temperatura causados por el vapor vivo. Un sensor compatible con SIP debe contar con cuellos de enfriamiento especializados para proteger los componentes electrónicos y una sólida resistencia al vacío para manejar las caídas repentinas de presión durante la fase de enfriamiento posterior a la esterilización.


